 Wiki of textile and fashion


La regularidad de los hilos

La regularidad de los hilos es un factor importante que es necesario analizar y controlar durante la fabricación de los hilos.
Los hilos irregulares son la causa de multitud de problemas en las distintas etapas del proceso textil.
Se puede pensar en la regularidad o irregularidad de los hilos desde tres vertientes distintas:
- Irregularidades puntuales en forma de gatas, chemics y neps: son las irregularidades más habituales en los hilos. Se trata de zonas de los hilos donde existen diferencias de espesores, debidas a un acceso o defecto en la acumulación de las fibras en pequeños tramos de los mismos. Se conocen como gatas, chemics y neps. Normalmente, se producen por defectos o un inadecuado mantenimiento de las máquinas de hilatura. Aspectos como la dispersión en la longitud de las fibras presentes en una partida, son también causa de este tipo de irregularidades. Todas estas irregularidades tienen efectos sobre la resistencia de los hilos y el aspecto de los tejidos creados con estos hilos.
| Gata | Chemic | Nep |
 |
 |
 |
|
Es un defecto del hilo debido a un grosor superior al de la media durante un tramo de 4 mm o más. Las suelen producir cilindros defectuosos en los trenes de estirado de las máquinas. También la borra presente en las salas de hilatura. En las gatas la torsión se acumula con menor intensidad que en el resto del hilo, lo que provoca puntos débiles del hilo, por donde se puede romper debido a las tensiones a que es sometido en la tejeduría. |
Son tramos de hilo en los que el grosor es inferior al de la media del hilo. También producidos por cilindros defectuosos en los trenes de estirado de las máquinas de hilatura. En los chemics se acumula un acceso de torsión con relación a la media del hilo, lo que supone puntos débiles del hilo debido a tensiones excesivas de las fibras. |
Son acumulaciones de fibras, en forma de nudos, que tienen una longitud inferior a 4 mm. Normalmente, se producen en las primeras operaciones del proceso de hilatura. También los produce la suciedad en forma de acumulación de fibras durante el proceso de hilatura. Suponen puntos por donde el hilo, en esfuerzos de tracción, se puede romper con mayor facilidad que el resto del hilo. |
En la operación de bobinado, posterior a la hilatura, se eliminan una parte importante de las gatas y los neps que llevan los hilos antes de ser doblados en las bobinas.
- Irregularidad en la composición de los hilos: en hilos que son composición de diferentes materias implicaría que en distintos tramos de los hilos los porcentajes de materias presentes no es regular. También podría ser causada por diferencias entre las fibras a pesar de tratarse de la misma materia. Por ejemplo, diferencias en el grado de madurez del algodón. Son irregularidades causadas por errores en el proceso de hilatura a la hora de mezclar u homogeneizar las materias. La mezcla y homogeneización de las fibras es un factor que tiene un impacto importante en el producto final, por lo que es necesario llevarla a cabo, y a conciencia, durante todo el proceso de hilatura.
- Irregularidad en el título o diámetro de los hilos: este tipo de irregularidades se tienen cuando en tramos distintos de los hilos existen variaciones en el grosor o título de estos. Las producen errores en el proceso de hilatura, normalmente debidos a desajustes en las máquinas del proceso. Se realizan controles periódicos del título de los hilos para asegurar que no se den estas diferencias.
Control de la regularidad
Para evitar problemas en su uso posterior, es importante realizar un control regular y constante de la regularidad que presentan los hilos. En caso de detectarse irregularidades es necesario investigar por qué causas y en qué puntos del proceso se producen para, de este modo, poder corregir las causas que las provocan. Si no se hace un control continúo de la regularidad, entre que se detecta una irregularidad y el tiempo que lleva produciéndose, pueden pasar semanas o meses, generando cantidades grandes de kilos de hilo defectuoso. En los sistemas modernos de hilatura, en una de las últimas etapas del proceso, se realiza un control continuo de la regularidad. Cuando el hilo se pasa de los husos creados por las continuas a las bobinas, en la operación de bobinado, se controla la regularidad de todo el hilo que se produce. Cada uno de los husos va asociado a una y solamente una púa de una de las continuas. Así, si se detecta un hilo irregular, es posible saber con gran brevedad, dónde se producen los errores, para poder actuar directamente sobre la púa o las púas de la o las continuas defectuosas.
El control de la regularidad puede llevarse a cabo por métodos ópticos, electrónicos, gravimétricos y de inspección visual.
Control visual de la regularidad de los hilos
Para realizar este tipo de análisis se utiliza un aparato llamado filoplano. Consiste en observar la apariencia de los hilos después de ser dispuestos en vueltas paralelas y equidistantes sobre una superficie que tiene un color que contrasta con el color de los hilos. El conjunto de vueltas de hilo ubicadas sobre la placa de contraste se compara con unos patrones normalizados que permiten numerar o situar el nivel de regularidad del hilo que se analiza.


Con la muestra obtenida con el filoplano también es posible detectar posibles irregularidades periódicas de los hilos.

Cuando un hilo presenta una irregularidad de tipo periódico en la placa obtenida con el filoplano se observan unas ondas características. A partir de ahí es posible determinar la periodicidad de los defectos y, de esta forma, poder actuar sobre el elemento o elementos que provocan estas irregularidades para reparar el problema que las causa.
Métodos gravimétricos para determinar la regularidad de hilos, mechas y cintas
Este método de análisis de la regularidad consiste en comprobar si la relación de peso y longitud de un hilo, mecha o cinta se mantiene a lo largo de su longitud. Realmente es comprobar si el número o título de los hilos, mechas o cintas se ha mantenido regular durante toda su fabricación.
Este sistema de control de la regularidad proporciona poca información, pero es útil para ver si una de las características fundamentales de los hilos, mechas o cintas, el título, han tenido variaciones durante su fabricación.
Como si de un análisis de título se tratase, es necesario llevar a cabo la medida, el corte y el pesado de los elementos a analizar para determinar su título.
Determinación de la regularidad con métodos electrónicos
Este método de control de la regularidad es fiable y da información relevante sobre los defectos de los hilos, mechas o cintas. Se fundamenta en la variación del campo electromagnético debido a un material dieléctrico que pasa por su interior.
Si dos electrodos capacitivos, separados entre ellos unos milímetros, se cargan uno con electrones y el otro con protones, en el espacio que queda entre ellos se genera un campo electromagnético. Al hacer pasar hilos, mechas o cintas por dentro de este campo, el valor del mismo varía en función de la cantidad de masa presente. El cambio de valor del campo es proporcional al cambio de la cantidad de masa presente. La intensidad del campo electromagnético puede medirse y registrarse de forma continua. La información recogida es procesada por un sistema informático que analiza y presenta la información de forma que pueda entenderse.
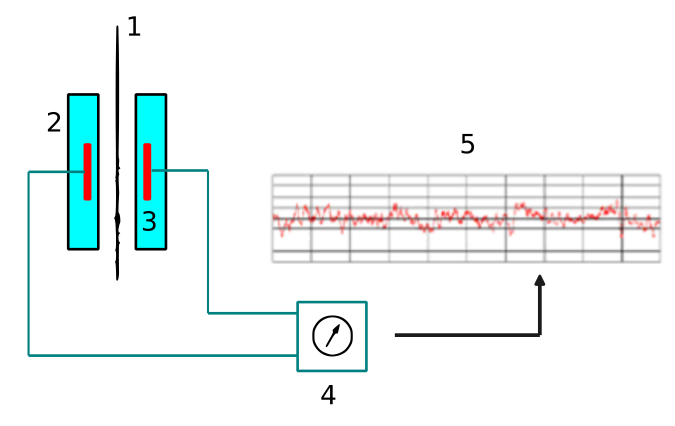
1 - Materia textil
2 - Placas cerámicas
3 - Electrodos capacitativos
4 - Medidor del campo electromagnético
5 - Representación de la variación continua del campo electromagnético
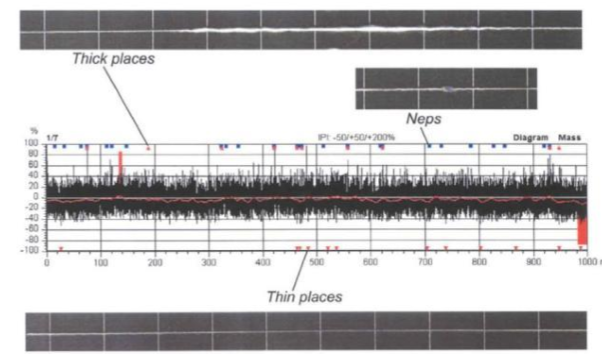
Los regularímetros dan información sobre la calidad de los diferentes materiales textiles (cintas, mechas e hilos), ya sea por medio de datos numéricos (tablas de valores individuales) o gráficos (diagramas, espectrogramas, histogramas, perfil de calidad del hilo...) . Hacen también un recuento de los chemics, gatas y neps que hay por unidad de longitud de los hilos.
En el siguiente diagrama se muestra el registro dibujado por el regularímetro. Representa las variaciones de masa detectadas por el aparato. Si no existiera variación de masa alguna, el indicador marcaría el 0% de variación y no se observarían oscilaciones en el registro.
Conectado al integrador se encuentra el espectrógrafo, el cual realiza un diagrama, llamado espectrograma, que muestra posibles defectos o ajustes incorrectos en las máquinas de producción en la hilatura. El espectrógrafo tiene como objetivo principal analizar y clasificar, por su longitud de onda, los defectos de masa que se repiten cada cierto tiempo, de forma periódica. Los espectrogramas se pueden distribuir en dos grupos:
- Espectrogramas que denotan órganos defectuosos en la maquinaria de hilatura.
- Espectrogramas que denotan ajustes incorrectos en la maquinaria de hilatura.
Las irregularidades producidas por piezas defectuosas ocasionarán espectrogramas con forma de "chimeneas".
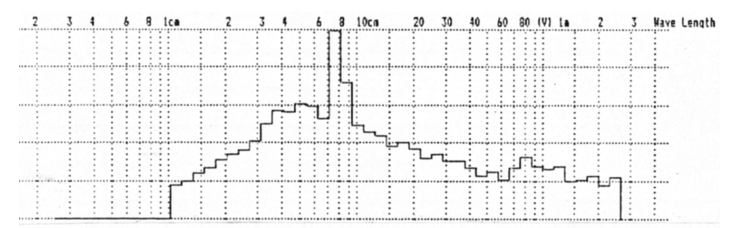
La situación de las chimeneas indican en qué longitud de onda se reproducen las irregularidades, y la altura de estas chimeneas, la gravedad del defecto. En el ejemplo de la imagen anterior, el defecto más grave se produce cada 7,5 cm. Los causantes de estos defectos mecánicos pueden ser órganos dañados como cilindros excéntricos, cilindros ovalados, recubrimientos de los cilindros en mal estado, engranajes con dientes defectuosos, engranajes mal engranados, engranajes sucios o cualquier tipo de órgano en mal estado.
Los plegados inadecuados de cintas en botes, o de mechas en bobinas, también producen espectrogramas con chimeneas.
Las irregularidades producidas por un mal ajuste o una alimentación de materia defectuosa, ocasionan las llamadas "ondas de estirado", obteniéndose, en el espectrograma, formas de "colinas".
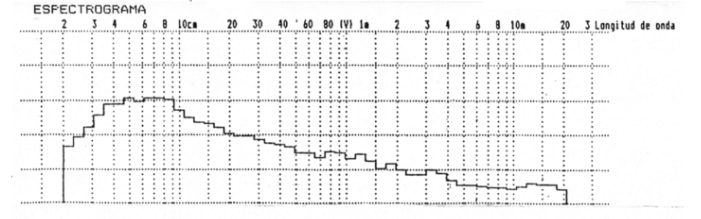
Los desajustes típicos que producen defectos de este tipo son: encartamientos inadecuados en los trenes de estirado, presión excesiva de los cilindros de estirado, bolsas de estirado mal empalmadas...
Los espectrogramas facilita enormemente la labor de detección de defectos, ya que aportan información que hará posible subsanar defectos que se han producido a lo largo del proceso de hilatura.
Recuento de chemics, gatas y neps en los hilos
Los regularímetros también proporcionan información sobre la cantidad de chemics, gatas y neps que se han encontrado a analizar un hilo.
En los regularímetros Uster se puede graduar la sensibilidad de trabajo para las partes delgadas o chemics a un - 30%, - 40%, -50%, -60%. Cada vez que se excede el límite seleccionado se contabiliza como parte delgada. Normalmente, se trabaja en la sensibilidad de un - 50%, por lo que se cuentan como chemic aquellas zonas del hilo a las que les falta un 50% o más de la media. Cuanto menor sea la sensibilidad, menor será el recuento de las imperfecciones. Por ejemplo, si ponemos la sensibilidad a un - 60% en lugar de ponerla a un - 50% el recuento de chemics será menor.

Hilo
Diagrama obtenido
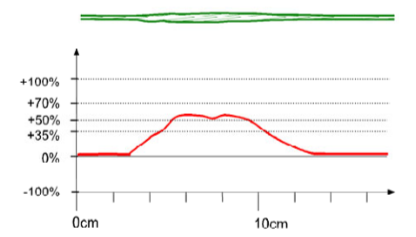
La sensibilidad para las partes gruesas o gatas pueden graduarse a un + 35%, +50%, +70%, +100%. Cada vez que se excede el límite seleccionado, se contabiliza como una gata. La sensibilidad más habitual es del +50%, por lo que se cuentan como gatas aquellas partes que sobrepasan en un 50% la media de grosor del hilo. Los neps, aunque también se trata de partes gruesas, se contabilizan aparte de las gatas.
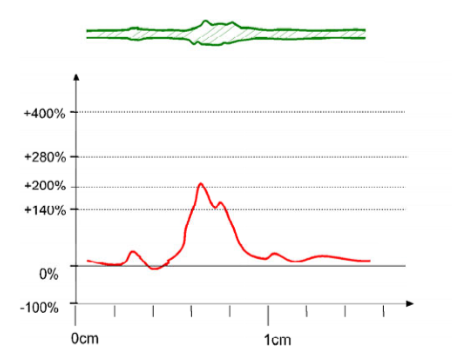
Un nep es una parte gruesa de hilo muy corta. La sensibilidad para los neps puede ajustarse al +140%, un + 200%, +280% o +400%. La sensibilidad habitual de trabajo es de un + 200%. El incremento para neps se calcula para una longitud de 1 mm, por lo que un incremento de 100% sobre 3 mm sería equivalente a un incremento del 300% de 1 mm, contabilizándose como un nep si la sensibilidad estuviera ajustada, por ejemplo a un + 280%. La longitud máxima para los neps está limitada a 4 mm.
Es posible establecer el parámetro neps/gramo de un hilo dividiendo el total de neps que ha contado el regularímetro en 1.000 metros de hilo entre el título de este hilo en Tex.
Neps/gramo = Neps en 1.000 m de hilo / Título del hilo en Tex
Medida del valor de la pelosidad
Los regularímetros Uster disponen de un sensor que permite analizar la pelosidad de los hilos.
Puede ampliarse la información desde este enlace.
Determinación de la regularidad con métodos ópticos
El principio óptico de medida trabaja con luz infrarroja que se emite sobre dos receptores. El hilo proyecta una sombra sobre uno de estos receptores, el receptor de medida, y se compara su diámetro con un valor medio de referencia, registrándose las irregularidades según su longitud y diámetro. Este sistema ve las irregularidades sobre los hilos como lo hace el ojo humano, por lo que puede detectar fácilmente zonas gruesas y zonas delgadas. Como en los sistemas capacitivos, los cambios de espesor son almacenados y procesados por un sistema informático que los registra.

1 - Emisor de luz
2 - Receptor del flujo de luz sin interferencias para hacer de referencia
3 - Receptor de luz influenciado por la sombra que hace el hilo
4 - Hilo