 Wiki of textile and fashion


Introducció al punt per ordit

El punt per ordit
Els teixits de gènere de punt per ordit estan formats per malles creades en fils situats paral·lels, que es creuen entre ells. Són els fils d'ordit.
A la imatge cada columna de malles és la feina feta per una agulla de la màquina. Si se segueix l'evolució d'un mateix fil es pot veure com en passades (files de malles) diferents el fil treballa amb agulles diferents. Es pot observar que el fil pintat de color negre treballa consecutivament en la segona i tercera agulles representades en el dibuix. Depenent de com es porti a terme aquesta evolució en el treball del fil s'aconseguiran uns o altres lligaments.
Es fabriquen amb màquines raschel i Ketten, les quals tenen una alta productivitat, capaces de fer més de 2.000 cicles o passades per minut.
En el vídeo següent mostra les diferències principals entre els articles fets amb punt per recollida obtingut amb màquines circulars i els creats amb màquines raschel de punt per ordit.
Com es pot veure en el vídeo les màquines raschel poden crear peces sense costures o peces whole garment, la qual cosa no és possible amb màquines circulars.
Les malles
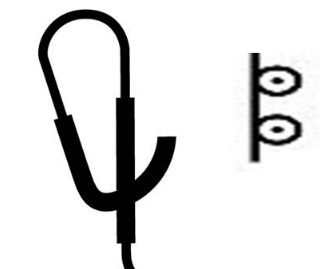
En punt per ordit hi ha dos tipus de malles possibles: la malla oberta i la malla tancada.
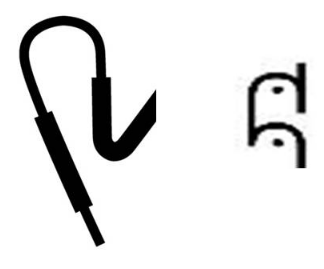 |
 |
| Malla oberta | Malla tancada |
A les imatges de sobre es pot veure pels dos tipus de malla la seva forma i com es representen a l'hora de dibuixar lligaments.
Màquines de punt per ordit
Les Raschel i les Ketten són màquines amb propòsits similars, però amb diferents capacitats i limitacions que les fan més o menys aptes o adequades per a crear determinats articles.
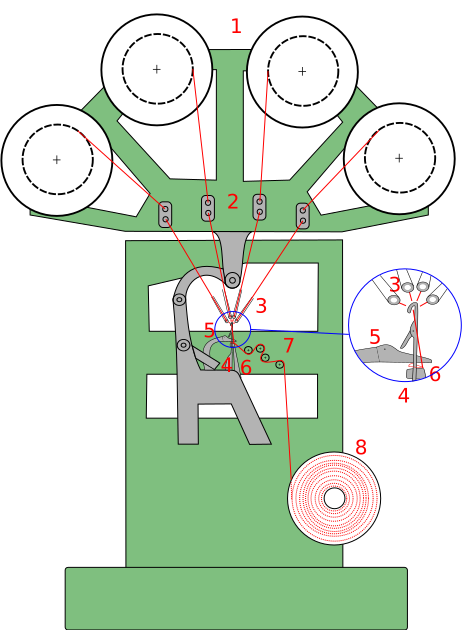 Màquines Raschel
Són màquines amb un gran nombre de possibilitats de disseny. Permeten fabricar des de teixits a metres fins a peces sense costures o peces whole garment.
Les parts principals d'aquestes màquines són:
- Barres de plegadors
- Tensors dels fils
- Barres de passadors
- Fontura o fontures d'agulles
- Pinta
- Dent de despreniment
- Tensors del teixit
- Plegador del teixit
Anem a explicar cadascuna d'aquestes parts per poder entendre els principis bàsics del funcionament de la màquina.
1. Barres de plegadors
Són els suports on s'instal·len els plegadors de fil d'ordit que alimenten als passadors. N'hi pot haver des de 4 fins a 72 (gens habitual). Cada plegador d'ordit d'una mateixa barra de plegadors alimenta a una mateixa barra de passadors. Per tant, una màquina té tantes barres de passadors com barres de plegadors.
Els plegadors porten un sistema de fre per evitar inèrcies i mantenir una tensió constant en els fils. Es tracta de plegadors més aviat poc amples si es comparen amb els usats en el tissatge de calada.
2. Tensors dels fils
Mantenen una tensió regular i adequada en els fils que alimentaran als passadors, els quals al seu temps alimentaran a les agulles.
3. Barres de passadors
Són els elements que alimenten a les agulles. Per cadascun dels passadors d'una mateixa barra de passadors passa un, i només un, dels fils d'un dels plegadors d'ordit associats a aquella barra. Tenen dos moviments: el de translació al llarg de la barra d'agulles (o barres d'agulles en cas de màquines de dues fontures), per poder alimentar, en passades diferents, a agulles diferents de la màquina; i el de rotació, per col·locar el fil dins del cap de les agulles. Tots els fils d'una mateixa barra de passadors, i per tant d'una mateixa barra de plegadors, alimenten a totes les agulles simultàniament.
En el cas que una barra de passador doni la volta completa a les agulles es farà la malla tancada. En canvi, si només dóna mitja volta a les agulles es produeix malla oberta.
4. Fontura o fontures d'agulles
Les fontures són el suport de les agulles. Les màquines raschel poden tenir una o dues fontures d'agulles que tenen un moviment en bloc de pujada i baixada. A cada cicle o passada de la màquina fan una pujada i baixada completa per formar les malles.
Amb màquines de dues fontures es poden fabricar teixits circulars i peces sense costures. Les dues fontures estan situades l'una davant de l'altra.
El nombre d'agulles que conté la fontura en una polsada anglesa, en 2,54cm, s'anomena galga. El valor de la galga és el mateix independentment de si la màquina té una o dues fontures. És a dir, a l'hora de donar el valor de la galga es compten només les agulles d'una de les dues fontures. Per exemple, si una màquina té una fontura amb 12 agulles per polsada té una galga de 12 (G12). Si la màquina fos de doble fontura, i en realitat tingués 24 agulles, 12 per cadascuna de les fontures, la galga seguiria sent de 12 o G12.
Com és lògic com més gran sigui el valor de la galga més agulles hi haurà en un mateix espai i, en conseqüència, les agulles hauran de ser més primes i petites. La mida de les agulles condiciona el gruix dels fils amb els que es podrà treballar i les peces que es podran obtenir. Així doncs en màquines amb valors de galga petites es fan servir fils gruixuts i a viceversa.
5. Pinta
Per tal facilitar la formació de les malles en les passades successives, fa la retenció del teixit fabricat per tal que no reculi cap enrere.
6 Dent de desprenniment
És un element fixa de la màquina. Manté el teixit en la posició adequada perquè es puguin formar les malles i l'acompanya cap al plegador.
7. Tensors del teixit
Mantenen certa tensió en el teixit produït, l'estiren per acompanyar-lo cap al plegador de teixit i li donen una tensió regular abans de que sigui plegat en el plegador.
8. Plegador de teixit
S'encarrega d'emmagatzemar a sobre d'un cilindre metàl·lic el teixit que la màquina produeix. En algunes ocasions en les que no es fabrica teixit a metres sinó peces a partir de patrons, es prescindeix del plegador de teixit i les peces van a parar directament en caixes.
Etapes en la formació de la malla en màquines raschel
|
Posició A: posició de repòs |
Posició B: posició de mitja pujada
|
|
|
|
|
|


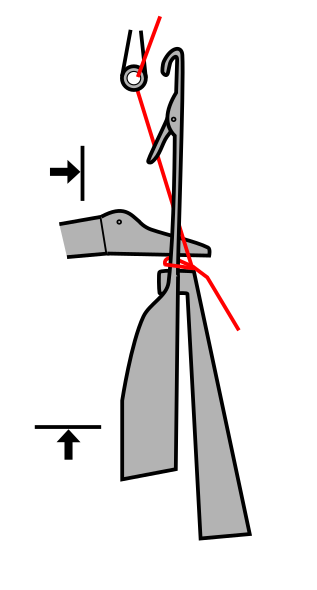 Posició C: posició de màxima pujada
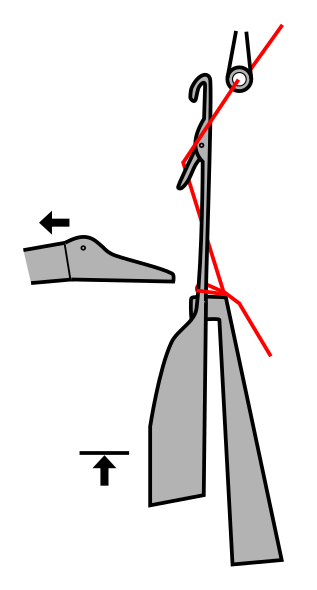 Posició D: posició de recollida
 Posició E: posició de descens
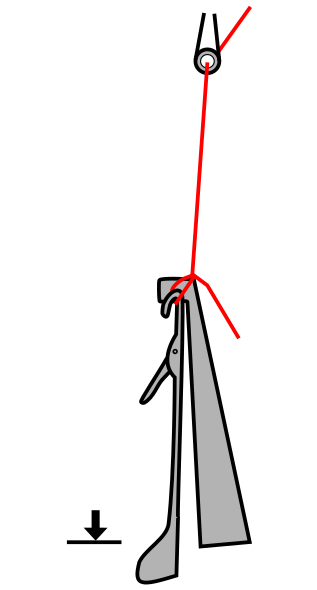 Posició F: posició de formació
Màquines Ketten
Les màquines ketten amb relació a les màquines raschel són més ràpides, i per tant més productives. En contra tenen més limitacions a l'hora d'elaborar dissenys de teixits.
Admeten com màxim una fontura, la qual cosa no permet crear teixits tubulars. Aquest és un factor limitant important.
Tenen de com a màxim 8 barres de plegadors i 8 barres de passadors, tot i que el més habitual és no passar de les 4 barres.
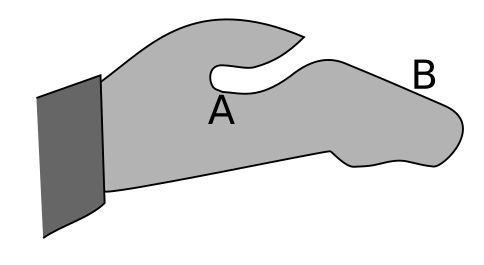
Una altra diferpencia amb relació a les raschel és que per a retenir el teixit fabricat no fan servir pinta sinó platines.
Les platines per a màquines ketten tenen dues zones destacades, la gola (A) i la zona de despreniment (B).

S'utilitzen per fabricar tapisseria i teixit amb altes capacitats elàstiques i compressives.
Etapes en la formació de la malla en màquines Ketten
|
|
|
|
|
|
|
|
|
|
||
 Posició A: posició de repòs
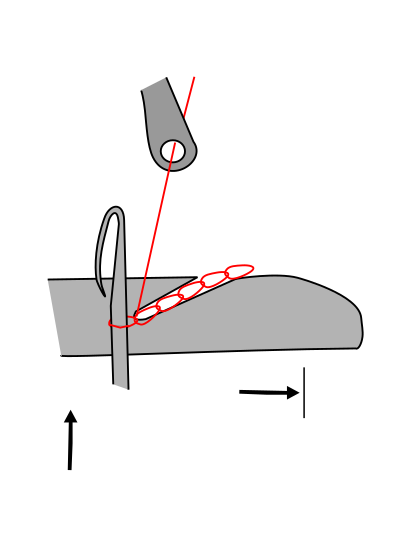 Posició B: posició de mitja pujada
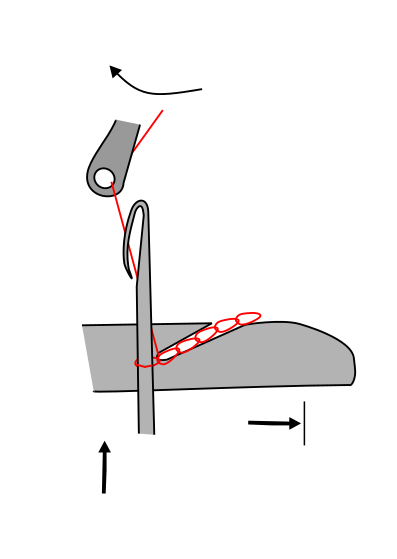 Posició C: posició de màxima pujada
 Posició D: posició de recollida
 Posició E: posició de descens
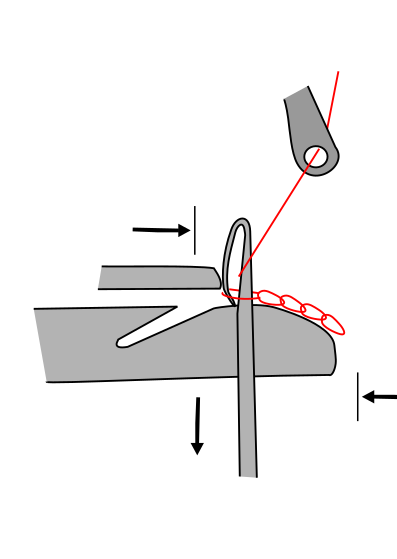 Posició F: posició de descens i tancament del bec de l'agulla
 Posició G: posició de formació
Resum de les principals diferències entre les màquines Raschel i les màquines Ketten
El quadre que hi ha a continuació resumeix les principals diferències entre les màquines raschel i les màquines ketten.
| Característica | Màquina Raschell |
Màquina Ketten |
| Nombre de fontures | 1 o 2 | 1 |
| Tipus d'agulles més habituals | De llangueta | De premsa |
| Sistema de retenció del teixit | Amb pinta | Amb platines |
| Galgues possibles | Galgues fines (40-36-32-28-24-12 npi-agulles per polzada) | Galgues mitjanes (24-22-18-16-12-6-1 npi- agulles per polzada) |
| Nombre de barres de passadors i barres de plegadors | 2-8 | 4-72 |
| Cicles o passades per minut | 2000-3000 ppm | 400-2000 ppm |
| Tipus de dissenys possibles | Lligaments senzills | Lligaments complexes |